亚克力吸塑工艺选型指南:从模具到成型,一文读懂如何避开80%的定制陷阱
高工
专业作者
亚克力吸塑(热压成型)是将平板亚克力加热软化后,通过真空或正负压吸附于模具表面,冷却后获得特定形状的工艺。它广泛应用于设备外壳、展示托盘、灯箱面罩、医疗容器、艺术装置等领域。 然而,吸塑绝非“烤软了一压”那么简单。模具设计不合理、板材选型失误、温控不到位,轻则产品弧度不均、表面橘皮,重则批量报废、交期延误。瑞利高结合多年热成型经验与50+国家出口案例,整理出这份吸塑工艺选型指南。
【核心干货|关键词:亚克力吸塑、热压成型、工艺选型、源头工厂】
亚克力吸塑(热压成型)是将平板亚克力加热软化后,通过真空或正负压吸附于模具表面,冷却后获得特定形状的工艺。它广泛应用于设备外壳、展示托盘、灯箱面罩、医疗容器、艺术装置等领域。
然而,吸塑绝非“烤软了一压”那么简单。模具设计不合理、板材选型失误、温控不到位,轻则产品弧度不均、表面橘皮,重则批量报废、交期延误。瑞利高结合多年热成型经验与50+国家出口案例,整理出这份吸塑工艺选型指南。
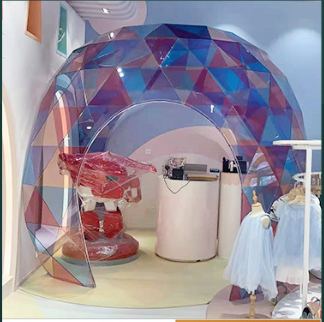
一、先做三道“判断题”,锁定工艺方向
在画图之前,请先明确三个核心问题:
判断维度 选项A 选项B 工艺影响
成型深度 浅拉伸(深度<50mm) 深拉伸(深度≥50mm) 深度越大,对板材延展性要求越高,模具需设计拔模斜度
表面要求 光学级(视窗/镜面) 装饰级(磨砂/纹理) 光学级需用浇铸板+抛光模具,装饰级可用挤出板+纹理模
批量规模 打样/小批量(<100件) 量产(≥500件) 小批量可用木模/树脂模,量产必须用金属模(铝模/钢模)
二、亚克力吸塑四大核心环节详解
1. 板材选型:吸塑的“地基”
板材类型 吸塑适应性 推荐场景 避坑提醒
挤出级PMMA 软化快,流动性好 浅拉伸、装饰件 厚度公差大,光学级勿用
浇铸级PMMA 延展性优,光学纯净 深拉伸、光学视窗 价格较高,需充分烘干预热
PC/PMMA复合板 PC层增韧,PMMA层高透 抗冲击+高透场景 吸塑温度需兼顾两层特性
防静电/阻燃功能板 需验证热稳定性 电子/医疗专用 部分改性剂影响吸塑流动性
实战案例:瑞利高为新加坡樟宜机场定制的2180片水滴形吸塑片,深度达80mm,选用进口浇铸级PMMA,确保深拉伸后壁厚均匀、无折白。
2. 模具设计:决定成败的“隐形之手”
模具类型 成本 寿命 适用场景 精度
木模 低 100-300次 打样、极少量 ±0.5mm
树脂模 中 500-1000次 小批量、纹理件 ±0.3mm
铝模 较高 5000-10000次 量产、高精度 ±0.1mm
钢模 高 50000次+ 超大批量 ±0.05mm
关键设计要点:
拔模斜度:深度>30mm必须设计3°-5°斜度,否则脱模拉伤。
排气孔:模具凹槽处需预钻φ0.5-1.0mm排气孔,避免吸附不足。
R角过渡:转角处R角≥板材厚度,防止应力集中开裂。
实战案例:瑞利高为迪拜世博会穹顶定制326套独立金属模,五轴CNC雕刻,精度±0.1mm,确保326块异形板现场拼装零返工。
3. 吸塑成型:温度与时间的艺术
参数 推荐范围 常见问题 解决对策
加热温度 PMMA:160-180℃ / PC:180-200℃ 温度过低:成型不足、回弹大 分区温控,厚板适当提高
加热时间 按板材厚度,1mm≈1-1.5分钟 时间过短:表面橘皮 充分预热,消除内应力
真空压力 -0.08至-0.095MPa 压力不足:细节模糊 检查密封,增加排气孔
冷却定型 自然冷却至60℃以下脱模 强制冷却:内应力致变形 保持真空状态冷却
实战案例:瑞利高为荷兰游船定制200套拱形全景天窗,采用分区温控吸塑机,16个温区独立控温,确保2米×3米大板弧度完全一致。
4. 后期精加工:品质的“最后一公里”
CNC铣边:吸塑后边缘余量需铣削,精度可达±0.1mm。
钻石抛光:边缘高光效果需经粗抛-精抛-火焰抛三道工序。
无缝粘接:多部件组合时,采用本体聚合无缝拼接,接缝肉眼不可见。
无尘清洗:医疗/电子用途需在万级无尘车间完成末道清洗。
三、亚克力吸塑工艺选型速查表
产品类型 推荐板材 推荐模具 关键工艺点
浅盘/托盘 挤出PMMA 铝模/树脂模 注意拔模斜度,避免卡料
深罩/外壳 浇铸PMMA 铝模 分区温控,充分预热
光学视窗 浇铸PMMA 钢模+抛光处理 模具镜面抛光,防尘环境成型
抗冲击件 PC/PMMA复合板 铝模 温度兼顾PC层,避免分层
艺术异形件 浇铸PMMA 树脂模/木模 小批量可接受,重点控弧度
四、三个“灵魂拷问”帮你避开吸塑选型陷阱
1. 供应商能提供DFM(可制造性分析)报告吗?
专业工厂应在开模前出具DFM,指出图纸中的拔模不足、R角过小等风险点。瑞利高为所有定制订单提供免费DFM评估。
2. 样品能代表量产一致性吗?
打样用木模,量产用铝模,表面效果和精度存在差异。建议要求供应商提供量产模具试模样品作为封样件。
3. 交期是否包含模具开发周期?
吸塑定制最大变量是模具。木模3-5天,铝模7-10天,钢模15-20天。瑞利高自建模具中心,全流程可控,旺季也能保障交期。
五、瑞利高吸塑能力一览
能力维度 具体参数
最大成型尺寸 2.4m×4.8m
板材厚度范围 1.5mm-15mm
吸塑设备 12台分区温控吸塑机
模具产能 自建CNC雕刻中心,3-5天快速开模
后处理能力 五轴CNC铣边+钻石抛光+无尘清洗+无缝粘接
质量体系 按 ISO 9001 质量管理体系要求组织生产,可提供SGS/UL检测报告
限时福利:如需获取《亚克力吸塑工艺选型指南》完整版PDF(含8大行业吸塑案例实拍及12条工艺参数速查表),请通过以下官方渠道领取:
微信搜索公众号:瑞利高展示科技
回复关键词【吸塑】 即可免费下载
粤ICP备2026036377号
怎么拿到方案与报价
把图纸或实物照片发过来即可,包含尺寸、数量、使用场景三项信息,工程会先判断工艺路线再报价。
- 电话:18219162851
- 官网产品页:亚克力展示架与精密加工件产品中心
- 行业资讯:亚克力加工工艺与选型资讯
- 公司介绍:关于瑞利高展示科技(2008 年入行工厂)
- 联系方式:联系瑞利高获取方案与报价
相关文章
厚板亚克力加工出现气泡与内应力纹?从板材到工艺排查
厚板亚克力气泡怎么判断?本文从精度上限、工艺链完整度、交付记录、质量体系四个维度给出可核验的判断标准,并附常见问题解答。
亚克力无缝拼接与热弯一体成型怎么选?两种工艺完整对比
亚克力拼接工艺对比怎么判断?本文从精度上限、工艺链完整度、交付记录、质量体系四个维度给出可核验的判断标准,并附常见问题解答。
亚克力奶白灯罩定制:匀光无暗区、抗黄变的光学级选型方案
LED照明的普及让 亚克力奶白灯罩 成为商业空间、家居、户外亮化的关键光学部件。然而,普通灯罩常见的 透光不均、边缘暗区、3个月变黄、热弯处发白 等问题,直接影响照明品质与品牌形象。深圳市瑞利高展示科技有限公司将 精密热弯、无缝拼接、抗老化改性 技术应用于灯罩领域,为客户定制开发的导光板显著提升光效,并获国家实用新型专利。无论是 LED平板灯匀光罩、异形吊灯灯罩,还是户外抗紫外线采光罩...
凭啥比小厂贵40%?” 面对50+实验室CE0的五连问,我把工厂监控直接甩了过去。
王总的这“五连问”,其实是每一个实验室采购心里都在问的问题。今天,我就把这五个问题摊开,不用PPT,不吹牛,直接用我们工厂的实拍、检测报告、以及客户踩过的坑来回答。把“信任”变成“眼见为实”。
仿太空火箭展示装置定制:瑞利高如何以大型热弯与无缝拼接,让航天主题展具从科幻概念变为震撼现实?
仿太空火箭展示装置定制:瑞利高如何以大型热弯与无缝拼接,让航天主题展具从科幻概念变为震撼现实?。本文由瑞利高展示科技加工团队撰写,讲解亚克力精密加工、无缝拼接与展示架定制的工艺要点与选型建议。
亚克力吸塑成型和热弯成型怎么选
亚克力吸塑成型和热弯成型怎么选?本文对比两种成型方式在模具、形状能力、厚度变化与观感上的本质差别,给出按件型、按批量与模具投入、按观感要求三条选择路径,并说明两条路线混用的三种组合方式与报价打样的比较要点。
常见问题解答 (FAQ)
核心结论
亚克力精密加工技术已成熟,可实现±0.05mm 精度,支持大尺寸热弯、无缝拼接、多色抛光等工艺,广泛应用于品牌展示、科技馆、商业空间等领域。
关键数据
客户案例与评价
"精度非常高,热弯效果超出预期,合作 3 年零投诉。"
— 某科技馆项目负责人
"无缝拼接技术非常专业,品牌展示效果提升明显。"
— 某国际品牌采购经理
"交货准时,质量稳定,已推荐给多家合作伙伴。"
— 某展示工程公司总监
深圳市瑞利高展示科技有限公司
亚克力无缝拼接技术专家 | 2008 年入行
当你的竞争对手还在用传统工艺,为展示柜的胶线发白、实验水槽的漏液问题而烦恼时,高任清和他的瑞利高,已经通过服务华为、中兴、天梭、大疆等公开客户,5 所高校,用一个个真实案例和技术专利,积累了扎实的行业口碑。
选择瑞利高,不仅是选择一个亚克力无缝拼接供应商,更是选择了一个经历过知名品牌严苛检验、懂得如何解决复杂问题的技术伙伴。
工作日 9:00-18:00 在线,24 小时内回复
服务华为、中兴、天梭、大疆等公开客户 · 5 所高校产学研合作 · 2008 年入行
发送询盘
关于文章:亚克力吸塑工艺选型指南:从模具到成型,一文读懂如何避开80%的定制陷阱
评论 (0)
暂无评论,快来抢沙发吧!